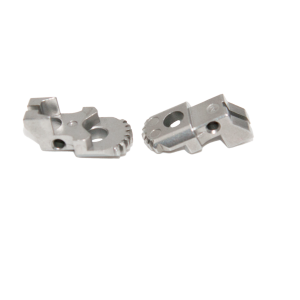
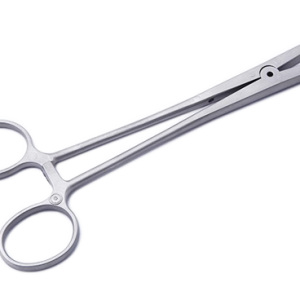
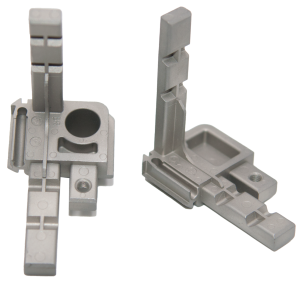
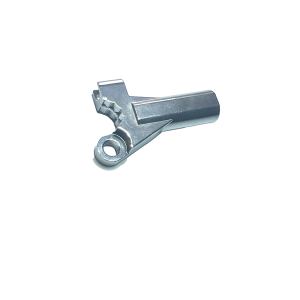
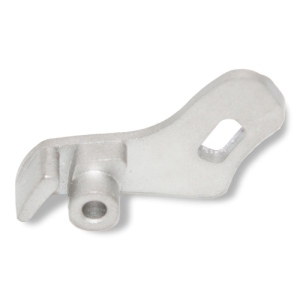
Cabeza de fórceps quirúrgicos MIM|Componentes de la mandíbula de las pinzas de acero inoxidable de precisiónLa cabeza de las pinzas quirúrgicas MIM es el extremo de mordaza funcional de las pinzas, portagujas y pinzas de tejido, moldeada en acero inoxidable 316L. El MIM es adecuado para ello porque los perfiles complejos de dentado y dientes se forman en el molde, eliminando el limado manual y el grabado CNC, a la vez que garantiza mordazas idénticas en todo el lote. Especificaciones clave
¿Qué es la cabeza de una pinza quirúrgica??La cabeza del fórceps: el extremo de trabajo del fórceps quirúrgico,portaagujas,y pinzas de tejido: es donde el diseño del instrumento se une a la realidad quirúrgica. Los dientes de la mandíbula deben agarrar el tejido sin deslizarse.. Para la sujeción hemostática, el perfil del diente debe encajar exactamente. La punta debe ser lo suficientemente fina para el trabajo microvascular.,pero lo suficientemente fuerte como para no deformarse bajo la fuerza de sujeción de la mano de un cirujano. La fabricación tradicional de mandíbulas con fórceps requiere mucha mano de obra:forjar o moldear un espacio en blanco,mecanizar la ranura de la bisagra,cortar el patrón dentado (a menudo a mano con una lima),tratamiento térmico,polaco,y montar. Un solo par de fórceps de alta calidad puede implicar más de 30 operaciones manuales. MIM colapsa el paso más complejo (el patrón dentado de la mandíbula) en el proceso de moldeo. La superficie de agarre tridimensional completa,incluyendo patrones de diamantes dentados cruzados,ranuras longitudinales,y perfiles dentales atraumáticos,se forma en estado verde y se conserva mediante sinterización. Sin archivo manual. Sin grabado CNC. Todas las mandíbulas del lote son idénticas. |

|
La industria de instrumentos quirúrgicos enfrenta dos presiones convergentes:reducción de costos y consistencia de calidad.
| Requisito | Tradicional (Forjado + Acabado a mano) | MIM |
|---|---|---|
| Patrón de dentado de la mandíbula | cortado a mano,variable | moldeado,lote idéntico |
| Consistencia del perfil dental | Dependiente del operador | moldeado,±0,02 milímetros |
| Precisión de la ranura de la bisagra | mecanizado,operación secundaria | moldeado,sinterizado |
| Acabado superficial para limpieza. | Pulido en varios pasos | Ra 0,8 μm sinterizado + electropulido |
| Rendimiento de producción | 20-50/día por artesano | 5,000+/día por molde |
| Costo al 10,000 piezas | Alto (requiere mucha mano de obra) | 40-60% menos |
| Jaw Type | Application | Molded Features |
|---|---|---|
| Hemostatic (Halsted, Kelly, Crile) | Vessel clamping | Cross-serration, longitudinal groove, box lock slot |
| Tissue forceps (Adson, DeBakey) | Atraumatic tissue handling | Fine 1×2 or 2×3 tooth pattern, smooth grip surface |
| Needle holder (Mayo-Hegar, Castroviejo) | Suture needle gripping | Tungsten carbide insert pockets, cross-hatch grip |
| Dressing forceps | Dressing/gauze handling | Serrated tips, spring-tension hinge |
| Micro forceps | Microvascular, ophthalmic |
0.1–0.3 mm tip geometry, ultra-fine serration |
| Material | Calificación | Mejor para | Esterilizable en autoclave |
|---|---|---|---|
| acero inoxidable 316L | Norma ASTM F138 | pinzas quirúrgicas generales,pinzas de tejido | Sí |
| 17-4PH | ASTM A564 | Portaagujas,instrumentos de alta fuerza de sujeción | Sí |
| 420 inoxidable | Norma ASTM F899 | Instrumentos de corte,hojas de tijeras | Sí (endurecible) |
| 440C | Norma ASTM F899 | Bolsillos con insertos de TC,superficies de desgaste | Sí |
| Propiedad | 316L | 17-4PH H900 |
|---|---|---|
| Resistencia a la tracción | 520 MPa | 1,310MPa |
| Fuerza de producción | 210MPa | 1,170MPa |
| Dureza | HRB 75–85 | CDH 40–45 |
| Densidad | ≥7,85 g/cm³ | ≥7,65 g/cm³ |
| Alargamiento | 45% | 10% |
La precisión quirúrgica comienza con el instrumento, y el instrumento comienza con la mandíbula.. Nuestro proceso MIM con certificación ISO ofrece componentes de fórceps en los que los cirujanos pueden confiar. VerSeguro de calidadpara certificaciones.
Diseño de una nueva línea de fórceps quirúrgicos? Envíe las especificaciones de su mandíbula: le proporcionaremos optimización DFM y un cronograma de producción.
La cabeza de la pinza se moldea en acero inoxidable 316L (ASTM F138) para pinzas quirúrgicas generales y pinzas de tejido. También está disponible el 17-4PH (ASTM A564) para portagujas e instrumentos de alta fuerza de sujeción. Ambas aleaciones son esterilizables en autoclave y aptas para esterilización repetida.
La superficie de agarre tridimensional completa, incluidos los patrones de diamante con estrías cruzadas, las ranuras longitudinales y los perfiles dentales atraumáticos, se forma en el molde. La consistencia del perfil dental se moldea a ±0,02 mm, y la ranura de la bisagra se moldea tal como se sinteriza, por lo que cada mordaza del lote es idéntica sin limado manual ni grabado CNC.
Las piezas en estado sinterizado alcanzan Ra 0,8 μm, y el electropulido lleva las superficies de contacto quirúrgicas por debajo de Ra 0,4 μm. Las piezas reciben pasivación con ácido nítrico según ASTM A967 para resistencia a la corrosión y están validadas para autoclave de vapor a 134 °C, EtO, gamma y esterilización Sterrad.
MIM logra más de 5.000 piezas al día por molde, frente a 20–50 al día por artesano con mandíbulas forjadas y acabadas a mano. Para 10.000 piezas, el coste es un 40–60% menor que la ruta tradicional intensiva en mano de obra, que puede implicar más de 30 operaciones manuales por par de pinzas.

 English
 Русский
 Deutsch
 日本語