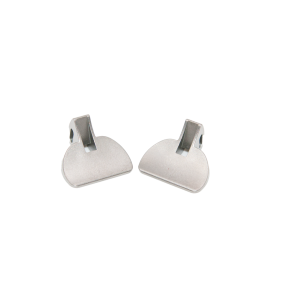
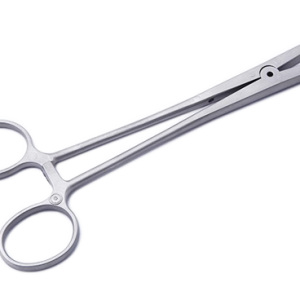
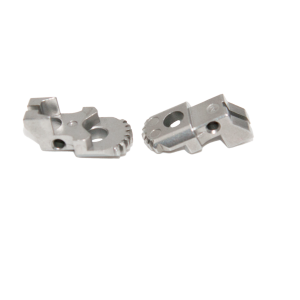
MIM手術用鉗子ヘッド | 精密ステンレス鋼鉗子ジョー部品MIM手術鉗子ヘッドは、鉗子、持針器、組織把持器の作業用ジョー端であり、316Lステンレス鋼で成形されています。MIMが適しているのは、複雑なセレーションと歯の形状が金型内で形成されるため、手作業でのやすりがけやCNC彫刻が不要になり、バッチ全体で同一のジョーを保証できるからです。 主な仕様
手術用鉗子ヘッドとは?鉗子ヘッド——手術用鉗子、持針器、組織把持鉗子の作用端——は、器具設計が外科的現実と出会う場所です。ジョーのセレーションは滑らずに組織を把持しなければならない。歯形プロファイルは止血クランプのために正確に噛み合わなければならない。先端は微小血管作業に十分細かく、かつ外科医の手のクランプ力で変形しない強度が必要です。 従来の鉗子ジョー製造は労働集約的です:ブランクを鍛造または鋳造し、ヒンジスロットを機械加工し、セレーションパターンを切削し(多くの場合手作業でヤスリ)、熱処理し、研磨し、組み立てる。高品質の鉗子1丁に30以上の手作業が関わることもあります。 MIMは最も複雑な工程——ジョーセレーションパターン——を成形プロセスに集約します。クロスセレーションダイヤモンドパターン、縦溝、非外傷性歯形プロファイルを含む完全な三次元グリップ面が、グリーン状態で形成され焼結を通じて保存されます。手作業のヤスリがけ不要。CNC彫刻不要。バッチ内の全ジョーが同一です。 |

|
手術器具業界は2つの収束するプレッシャーに直面しています:コスト削減と品質一貫性。
| 要件 | 従来(鍛造+手仕上げ) | MIM |
|---|---|---|
| ジョーセレーションパターン | 手切削、ばらつきあり | 成形、バッチ全体で同一 |
| 歯形プロファイル一貫性 | 作業者依存 | 成形、±0.02 mm |
| ヒンジスロット精度 | 機械加工、二次工程 | 成形、焼結まま |
| 洗浄用表面仕上げ | 多段階研磨 | 焼結ままRa 0.8 μm+電解研磨 |
| 生産スループット | 1人あたり20〜50丁/日 | 1金型あたり5,000+丁/日 |
| 10,000個でのコスト | 高(労働集約的) | 40〜60%低減 |
| ジョータイプ | 用途 | 成形機構 |
|---|---|---|
| 止血鉗子(Halsted, Kelly, Crile) | 血管クランプ | クロスセレーション、縦溝、ボックスロックスロット |
| 組織鉗子(Adson, DeBakey) | 非外傷性組織把持 | 微細1×2または2×3歯形、平滑グリップ面 |
| 持針器(Mayo-Hegar, Castroviejo) | 縫合針把持 | タングステンカーバイドインサートポケット、クロスハッチグリップ |
| 鑷子 | ガーゼ/包帯把持 | セレーション先端、スプリングテンションヒンジ |
| マイクロ鉗子 | 微小血管、眼科 |
0.1〜0.3 mm先端形状、超微細セレーション |
| 材料 | グレード | 最適用途 | オートクレーブ可 |
|---|---|---|---|
| 316Lステンレス | ASTM F138 | 一般手術用鉗子、組織把持器 | 可 |
| 17-4PH | ASTM A564 | 持針器、高クランプ力器具 | 可 |
| 420ステンレス | ASTM F899 | 切削器具、剪刀刃 | 可(硬化性) |
| 440C | ASTM F899 | TCインサートポケット、摩耗面 | 可 |
| 特性 | 316L | 17-4PH H900 |
|---|---|---|
| 引張強度 | 520 MPa | 1,310 MPa |
| 降伏強度 | 210 MPa | 1,170 MPa |
| 硬度 | HRB 75〜85 | HRC 40〜45 |
| 密度 | ≥7.85 g/cm³ | ≥7.65 g/cm³ |
| 伸び | 45% | 10% |
外科的精度は器具から始まり——器具はジョーから始まります。当社のISO認証MIMプロセスは、外科医が信頼できる鉗子部品を提供します。認証は品質保証をご覧ください。
新しい手術用鉗子ラインを設計中ですか? ジョー仕様をお送りいただければ、DFM最適化と生産タイムラインを提供します。
鉗子ヘッドは、一般外科用鉗子および組織把持鉗子向けに316Lステンレス鋼(ASTM F138)で成形されています。持針器や高い把持力を要する器具には17-4PH(ASTM A564)もご用意しています。両グレードともオートクレーブ滅菌可能で、繰り返しの滅菌に適しています。
クロスセレーションのダイヤモンドパターン、縦溝、無侵襲性の歯形プロファイルを含む完全な三次元グリップ表面が金型内で成形されます。歯形プロファイルの一貫性は±0.02 mmで成形され、ヒンジスロットは焼結ままの状態で成形されるため、バッチ内のすべてのジョーが手作業によるやすりがけやCNC彫刻なしで同一になります。
焼結ままの部品はRa 0.8 μmに達し、電解研磨により手術用接触面はRa 0.4 μm未満になります。部品は耐食性のためにASTM A967の硝酸パッシベーション処理を受け、134°Cの蒸気オートクレーブ、EtO、ガンマ線、およびSterrad滅菌で検証されています。
MIMは1つの金型で1日あたり5,000個以上の部品を生産できますが、鍛造と手仕上げによる鉗子では、職人1人あたり1日20~50個です。10,000個の場合、従来の労働集約的な方法では鉗子1組あたり30以上の手作業工程を要することがあり、コストは40~60%低くなります。

 English
 Русский
 Español
 Deutsch