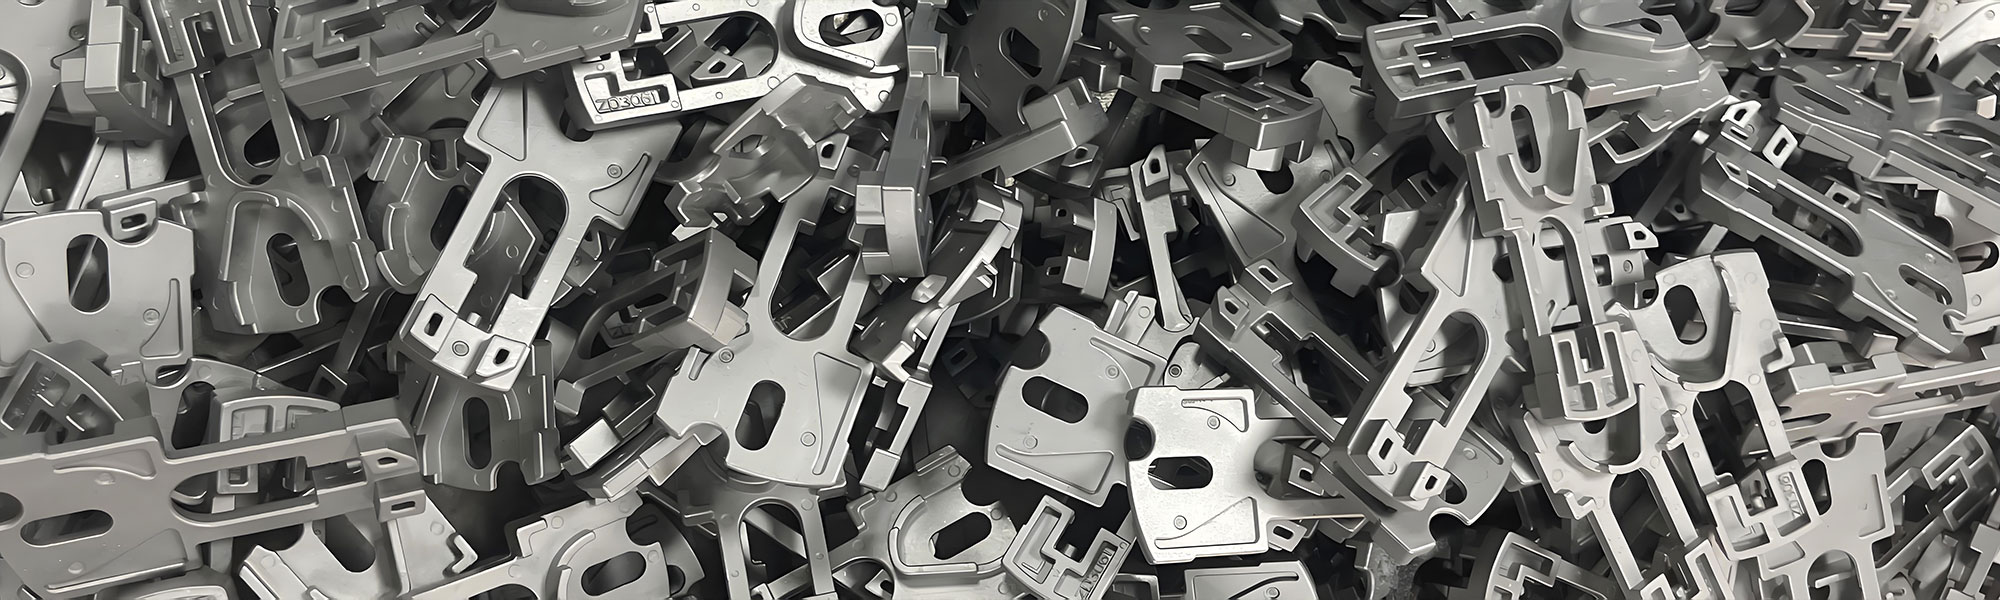
Metallpulverspritzguss (MIM) kombiniert feines Metallpulver und thermoplastisches Bindemittel-Feedstock, wird im Spritzgussverfahren zu komplexen Grünlingen geformt und anschließend entbindert und bei 1200–1400 °C auf über 97 % Dichte gesintert. Es eignet sich für hochvolumige Präzisionsbauteile mit komplexer Geometrie, erreicht Toleranzen von ±0,3 % und Eigenschaften ähnlich denen von spanend bearbeiteten Metallteilen.
MIM ist ein innovatives Verfahren, das eine Mischung aus Metallpulver und Bindemittel zur Formgebung metallischer Bauteile nutzt. Diese Mischung („Feedstock“) wird durch Spritzgießen verfestigt, wodurch komplexe Teile in hohen Stückzahlen in einem Schritt hergestellt werden. Nach dem Formen durchlaufen die Teile Entbindern und Sintern, um ihre endgültigen Eigenschaften wie Dichte und Präzision zu erreichen. MIM eignet sich ideal für die Massenproduktion präziser Komponenten mit komplexen Geometrien. Die Endprodukte finden breite Anwendungen und machen MIM zu einer vielseitigen Fertigungslösung. Entdecken Sie das Potenzial von MIM für Ihr nächstes Projekt!
RohstoffeRohmaterial besteht aus feinem Metallpulver, das mit Polymeradditiven in Spezialmischern homogenisiert wird. Nach der Granulierung ist es spritzgießfähig. |
 |
|
|
SpritzgussSpritzgießmaschinen verarbeiten das Material unter Hochdruck. So kombiniert MIM die Designfreiheit des Kunststoffspritzgießens mit den mechanischen Eigenschaften von Metallen. Das Ergebnis ist ein „Grünling“, der bis zu 20% größer als das Endprodukt sein kann. |
EntbinderungJe nach Bindemittel erfolgt katalytisches, thermisches oder lösemittelbasiertes Entbindern. Ein Restbindemittelgehalt von 2-3% stabilisiert den „Braunling“ für nachfolgende Prozesse. |
|
|
|
SinternIn der Endstufe werden die Teile bei 1200–1400°C gesintert. Das restliche Bindemittel wird entfernt, und die isotrope Schrumpfung erreicht die Endmaße. Die Dichte liegt bei >97% mit metallischen Eigenschaften. |
NachbearbeitungMIM-Teile können wärmebehandelt oder nachbearbeitet werden (z.B. für enge Toleranzen). Precision Tech bietet Verfahren wie Härten, CNC-Bearbeitung, Galvanisierung und Montage. |
|
MIM verwendet eine Mischung aus Metallpulver und Bindemittel, genannt Feedstock, um massive Metallkomponenten im Spritzgussverfahren zu formen, gefolgt von Entbinderung und Sintern, um die endgültigen Materialeigenschaften einschließlich Dichte und Präzision zu erreichen.
Die Komponenten werden je nach Material bei 1200 °C bis 1400 °C gesintert, das verbleibende Bindemittel wird vollständig entfernt, und das Teil erfährt eine isotrope Schrumpfung auf die endgültigen Abmessungen mit einer Dichte von mehr als 97 %.
Das Entbindern hinterlässt einen Restbindemittelgehalt von 2–3 % (Skelett), der die Stabilität des braunen Teils während der nachfolgenden Prozesse gewährleistet.
MIM-Teile können wie jedes Metallteil einer Wärmebehandlung und sekundären spanenden Bearbeitung unterzogen werden, einschließlich Härten, CNC-Bearbeitung, Oberflächenbeschichtung und Montage kompletter Komponenten.

 English
 Русский
 Español
 日本語