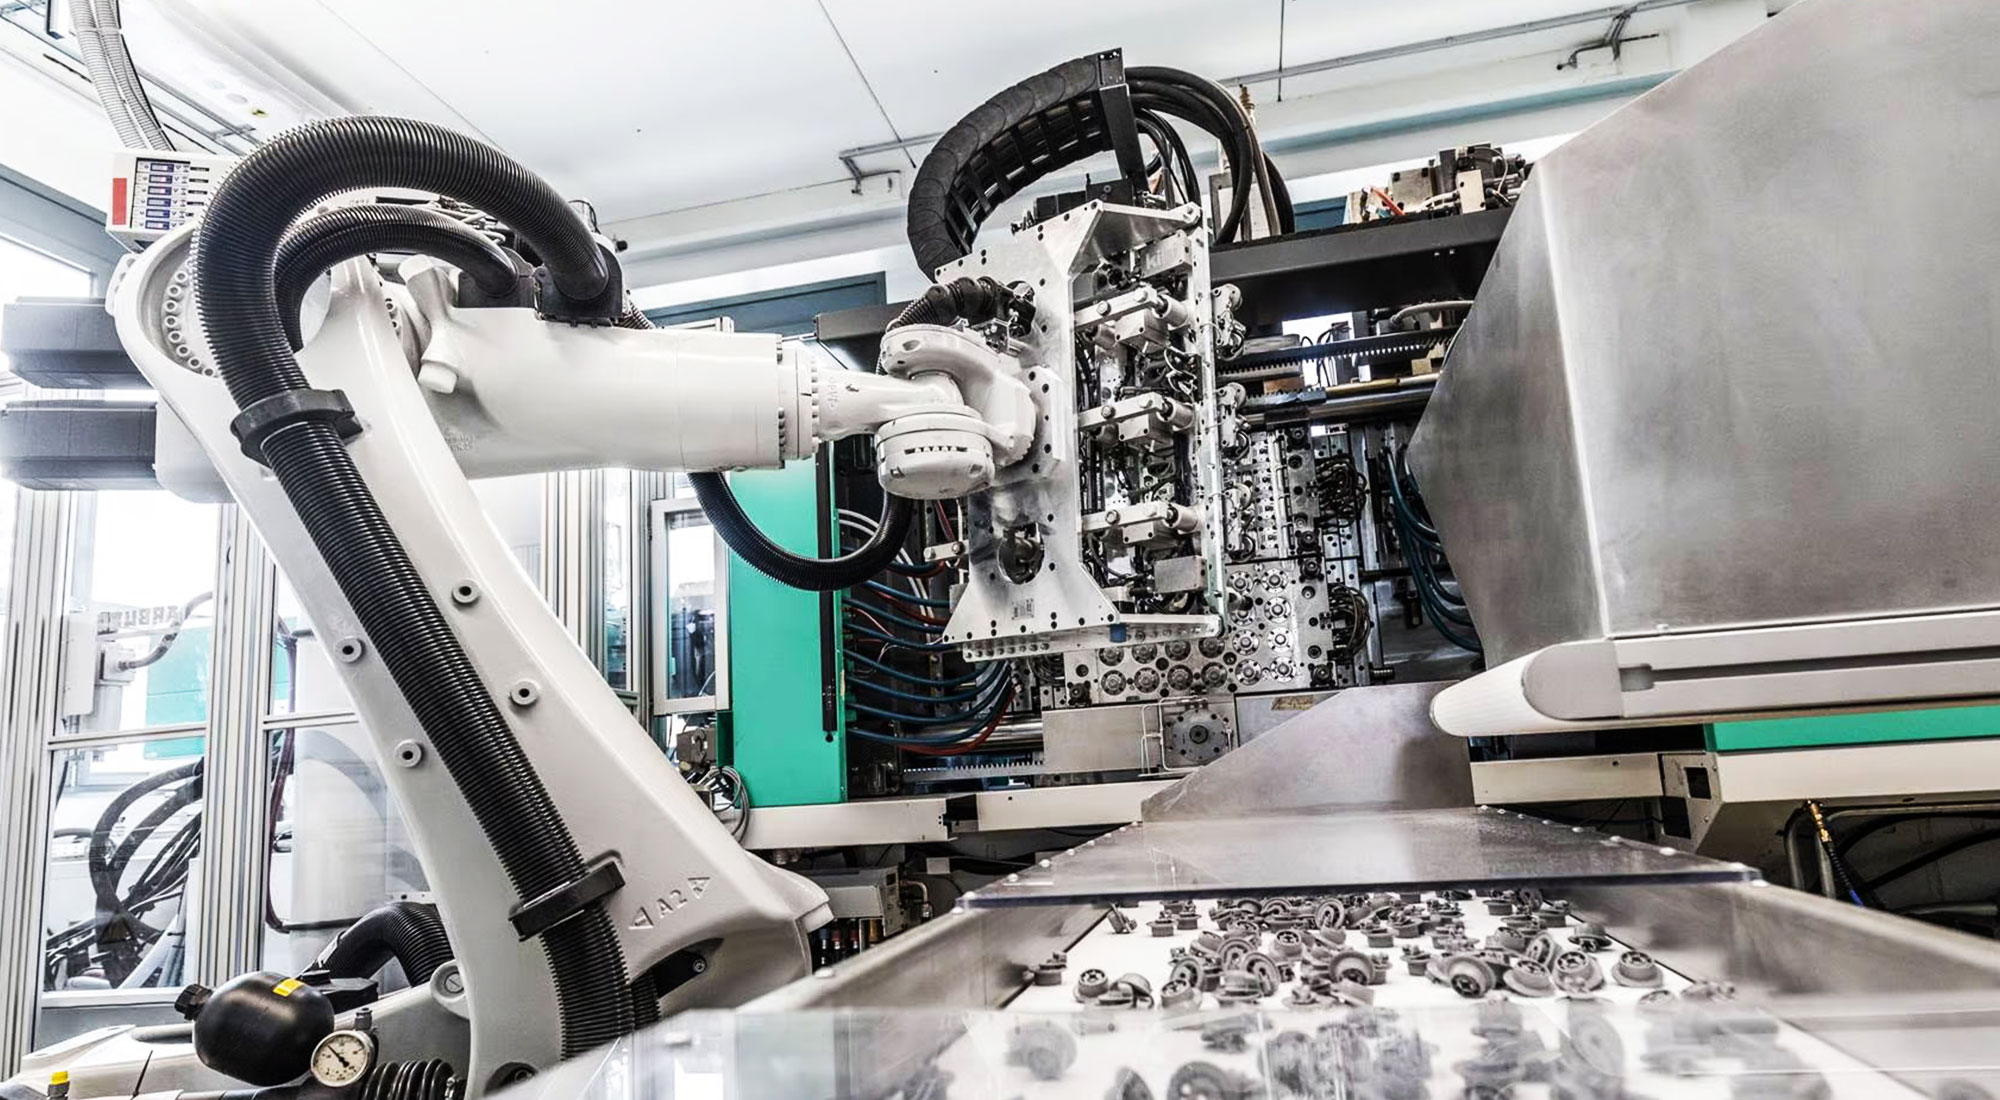
El proceso MIM tiene cuatro pasos.:Combinación de polvo metálico con un aglutinante termoplástico en materia prima.,Moldeo por inyección de la materia prima en un molde de acero.,quitando la carpeta,y sinterizar a 1,200-1,400 C a más del 97% de densidad. Cada paso controla un modo de falla diferente,Por eso los cuatro funcionan bajo el mismo techo.
Después de la sinterización,sólo se añaden las operaciones que el dibujo realmente necesita:endurecimiento,retoque CNC,enchapado,volteo o montaje.
| Paso | variable clave | ¿Qué sale mal si se desvía? |
|---|---|---|
| Materia prima | Distribución del tamaño del polvo,proporción de aglutinante,tiempo de mezcla | Contracción desigual,variación de cavidad a cavidad,líneas de soldadura |
| Moldura | Presión de inyección,temperatura de fusión,temperatura del molde,posición de la puerta | Tomas cortas,vacíos,tensión interna que aparece después de la sinterización |
| Desvinculación | Rampa de temperatura,atmósfera,tiempo | Agrietamiento,abrasador,carbono residual |
| Sinterización | Temperatura máxima,tiempo de espera,atmósfera,velocidad de enfriamiento | Baja densidad,distorsión,nivel de carbono incorrecto,deriva dimensional |
| Refinamiento | Margen de mecanizado,ciclo de tratamiento térmico,espesor del recubrimiento | Fallos de la pila de tolerancia,dureza fuera de especificación |
MIM se adapta a los pequeños,partes complejas en volumen:0,1-150 g típico,paredes desde 0,3 mm,Tolerancia sinterizada ±0,3%,y 10,000+ piezas por año para que la economía funcione. Funciona con aceros inoxidables.,aceros de baja aleación,aceros para herramientas,titanio,aleaciones pesadas de tungsteno,carburo cementado,Aleaciones magnéticas blandas y cerámicas.
Es el proceso incorrecto para piezas muy grandes.,secciones gruesas que no se pueden sinterizar uniformemente,cantidades de un solo dígito,o características que necesitan tolerancias más estrictas que ±0,1 % sin mecanizado secundario. En esos casos CNC,casting de inversión o PM es la mejor respuesta,y lo decimos en cotización.
Comparación de procesos en detalle: MIM frente a CNC frente a fundición. Límites de diseño: guía de diseño MIM.
Capacity is 50+ million pieces per year, including 10+ million gears.
Cuatro decisiones de proceso fijan el precio por pieza:recuento de cavidades (herramientas versus tiempo de ciclo),peso parcial,clase de tolerancia (sinterizado versus mecanizado) y pasos de acabado. Una pieza especificada a ±0,3 % sinterizada sin mecanizado secundario suele ser entre un 40 y un 60 % más barata que la misma pieza mecanizada a partir de barras en volumen.
Envía un dibujo o archivo STEP y te devolvemos una reseña DFM con un precio por pieza orientativo— contáctanos.
Composición de materia prima,moldeo por inyección,desaglomerado y sinterizado. Mecanizado secundario,el tratamiento térmico y el enchapado se realizan sólo donde el dibujo los requiere.
Ese rango es donde las partículas de polvo se unen por difusión en un sólido denso.. Debajo de él,La densidad y la fuerza se mantienen bajas.;encima de eso,El crecimiento del grano y la distorsión aumentan.
La parte verde es la parte moldeada antes del desaglomerado.,hasta un 20% más grande que el tamaño final. La parte marrón es lo que queda después de desaglomerar.,unidos por un 2-3% de aglutinante residual antes de la sinterización.
La contracción es isotrópica y se compensa en el diseño del molde.,normalmente en el rango de 15-20 % lineal para grados de acero inoxidable comunes. El valor exacto se mide en los primeros artículos.
En la práctica,moldeado y sinterizado. El moldeado establece tensiones internas y líneas de soldadura.;la sinterización decide la densidad y la deriva dimensional. Ambos están controlados por parámetros registrados.,no por criterio del operador.
A menudo si. Funciones que necesitarían configuraciones separadas,o una pieza ensamblada a partir de tres piezas,puede salir de un molde. Normalmente es ahí donde se produce la mayor reducción de costes.

 English
 Русский
 Deutsch
 日本語