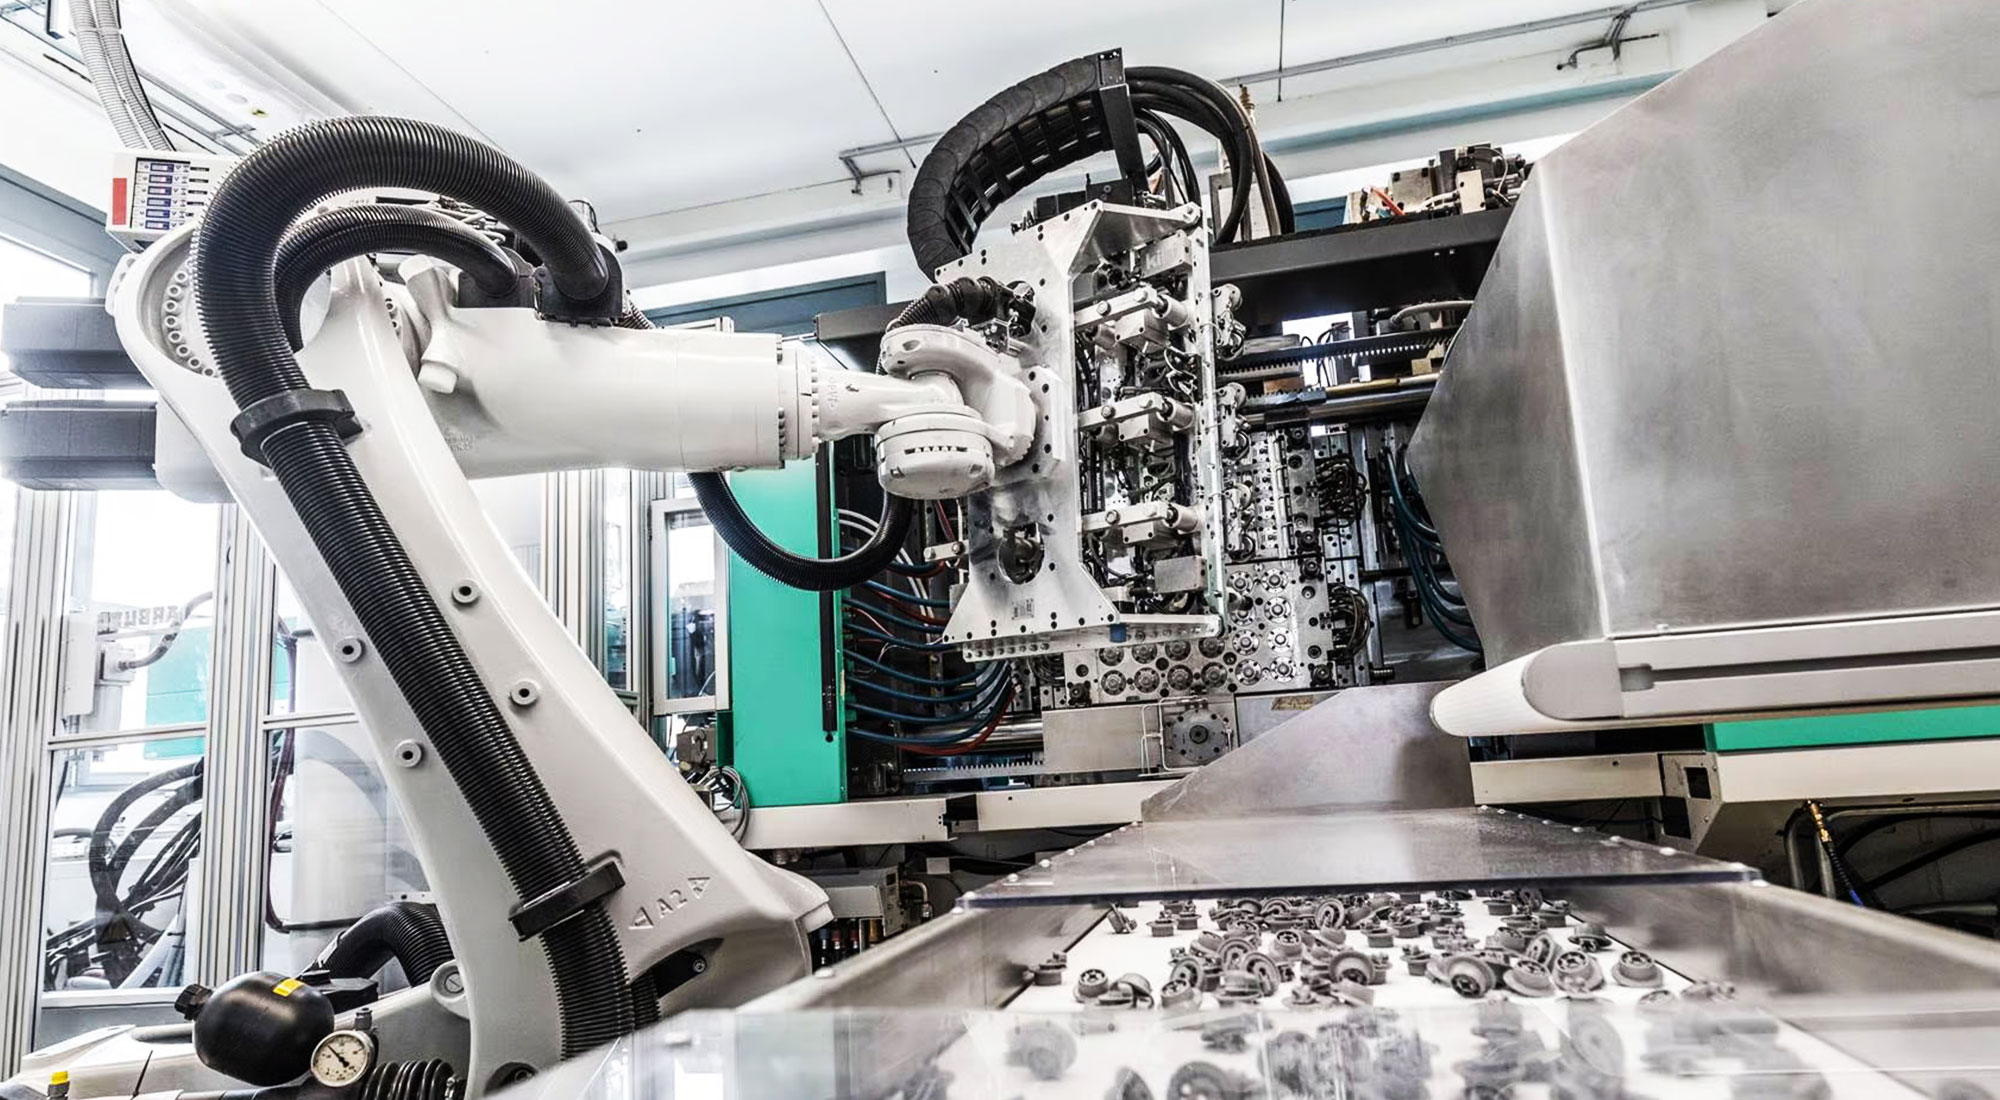
Процесс MIM состоит из четырех этапов:смешивание металлического порошка с термопластичным связующим в сырье,литье сырья в стальную форму под давлением,удаление переплета,и спекание при 1,200-1,От 400 C до плотности выше 97 %. Каждый шаг контролирует отдельный режим отказа.,именно поэтому все четверо живут под одной крышей.
После спекания,добавляются только те операции, которые действительно нужны чертежу:закалка,Ретушь на ЧПУ,покрытие,галтовка или сборка.
| Шаг | Ключевая переменная | Что пойдет не так, если он дрейфует |
|---|---|---|
| Сырье | Распределение порошка по размерам,соотношение связующего,время смешивания | Неравномерная усадка,изменение от полости к полости,линии сварки |
| Молдинг | Давление впрыска,температура плавления,температура формы,положение ворот | Короткие кадры,пустоты,внутреннее напряжение, возникающее после спекания |
| Развязка | Температурный режим,атмосфера,время | Крекинг,волдыри,остаточный углерод |
| Спекание | Пиковая температура,держать время,атмосфера,скорость охлаждения | Низкая плотность,искажение,неправильный уровень углерода,пространственный дрейф |
| Отделка | Припуск на обработку,цикл термообработки,толщина покрытия | Сбои стека допусков,твердость вне спецификации |
MIM подходит для маленьких,сложные детали в объёме:0,1–150 г типично,стенки от 0,3 мм,допуск после спекания ±0,3%,и 10,000+ штук в год, чтобы экономика работала. Работает с нержавеющими сталями,низколегированные стали,инструментальные стали,титан,вольфрамовые тяжелые сплавы,цементированный карбид,магнитомягкие сплавы и керамика.
Это неправильный процесс для очень больших деталей.,толстые секции, которые невозможно спекать равномерно,однозначные количества,или элементы, требующие допусков более ±0,1% без вторичной обработки.. В этих случаях ЧПУ,инвестиционный кастинг или ПМ - лучший ответ,и мы говорим это по цитате.
Подробное сравнение процессов: MIM против ЧПУ против литья. Проектные ограничения: Руководство по проектированию MIM.
Мощность 50+ миллионов штук в год.,включая 10+ миллионов передач.
Четыре технологических решения определяют цену за штуку:количество полостей (оснастка в зависимости от времени цикла),вес детали,класс допуска (после спекания или после механической обработки) и этапы чистовой обработки. Деталь, указанная на ±0,3%, спеченная без вторичной обработки, часто на 40-60% дешевле, чем та же деталь, изготовленная из пруткового проката в больших объемах.
Отправьте чертеж или файл STEP, и мы вернем обзор DFM с ориентировочной ценой за штуку.&мдаш; связаться с нами.
Компаундирование сырья,литье под давлением,десвязывание и спекание. Вторичная обработка,термообработка и плакирование следуют только там, где этого требует чертеж.
В этом диапазоне происходит диффузионная связь частиц порошка с образованием плотного твердого вещества.. Ниже этого,плотность и прочность остаются низкими;над этим,рост зерна и увеличение искажений.
Зеленая часть — это формованная деталь перед снятием связующего.,до 20% больше окончательного размера. Коричневая часть — это то, что остается после снятия связующего.,перед спеканием скрепляются 2-3% остаточным связующим.
Усадка изотропна и компенсируется в конструкции формы.,обычно находится в диапазоне 15-20% линейного изменения для обычных марок нержавеющей стали.. Точная стоимость измеряется по первым статьям.
На практике,формование и спекание. Формовка задает внутренние напряжения и линии сварки.;спекание определяет плотность и размерный дрейф. Оба контролируются зарегистрированными параметрами.,не по решению оператора.
Часто да. Функции, которые потребуют отдельной настройки,или деталь, собранная из трех частей,может выйти из одной формы. Обычно именно здесь достигается наибольшее снижение затрат.

 English
 Español
 Deutsch
 日本語