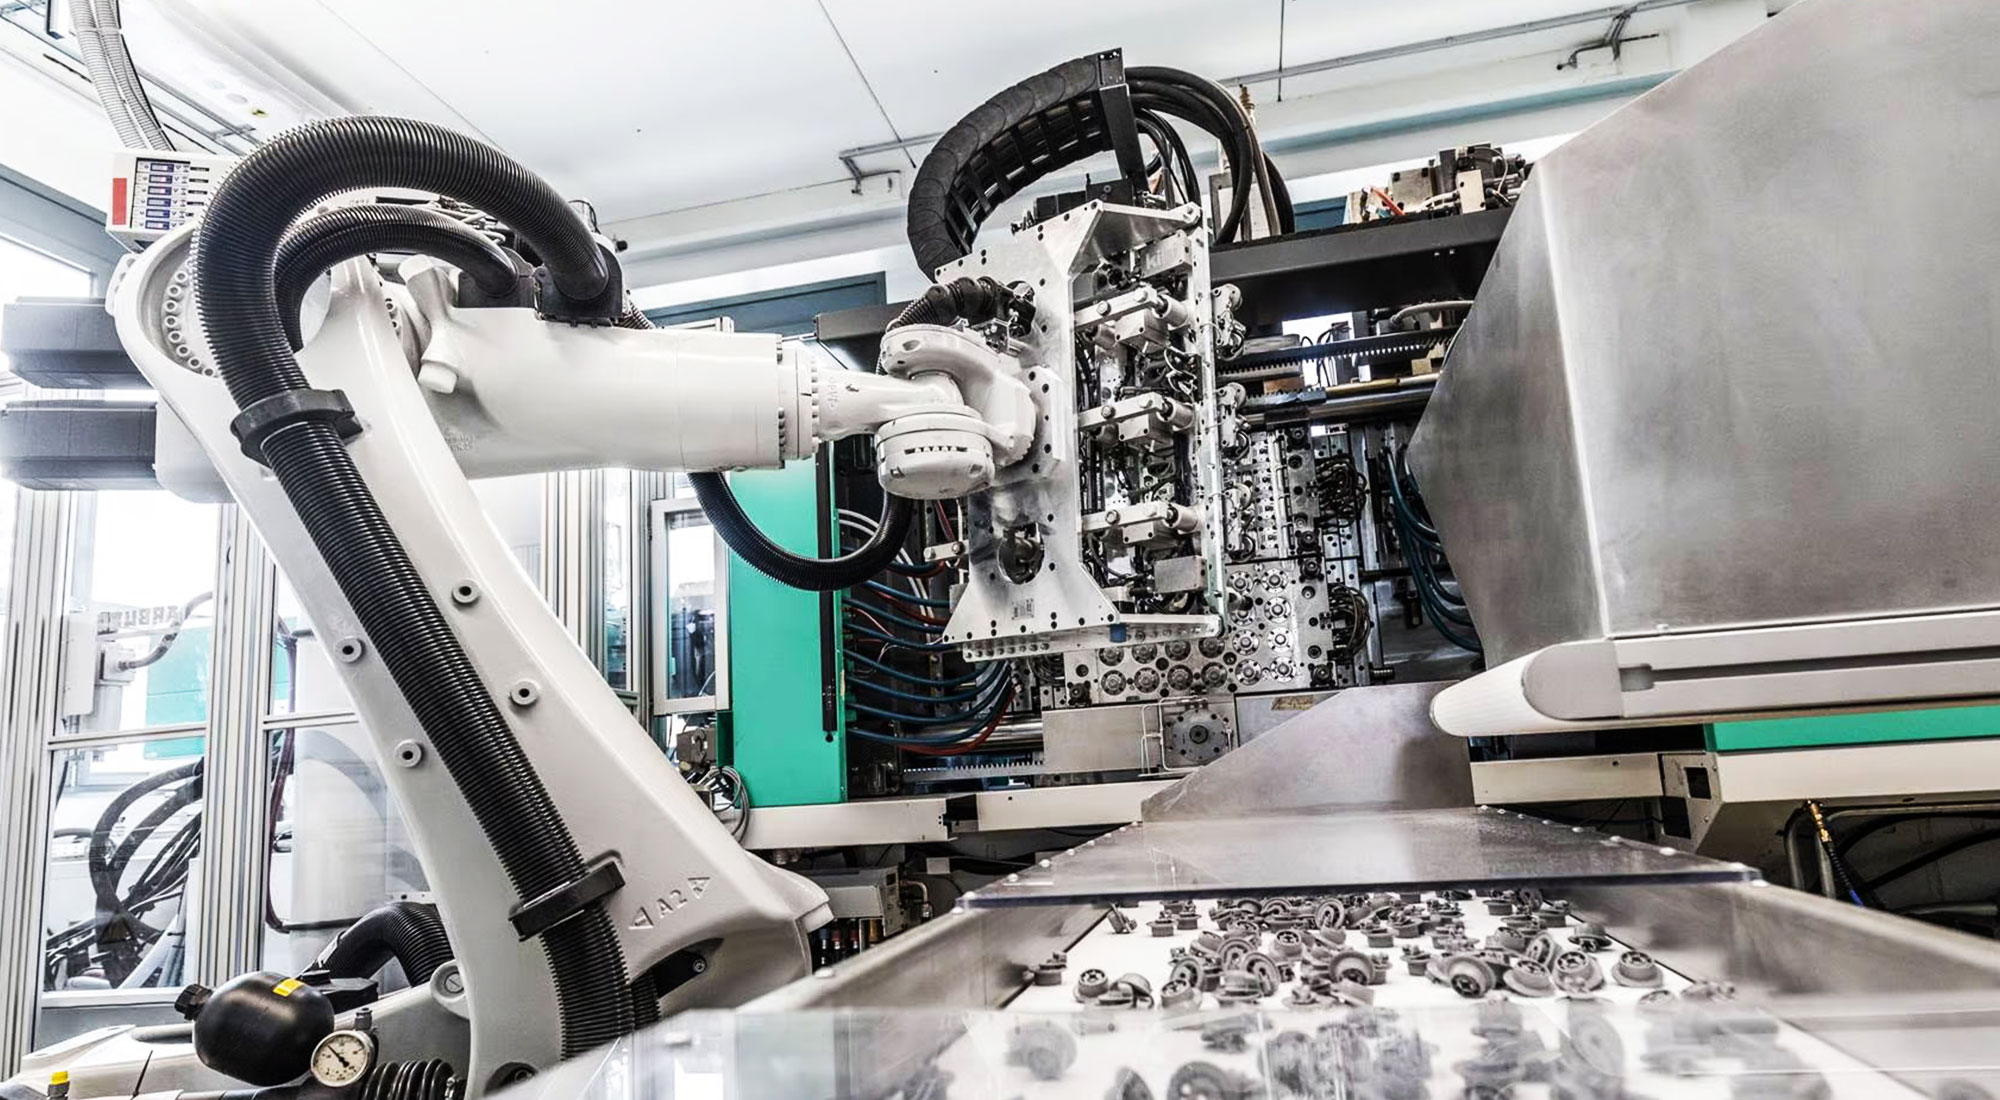
MIM プロセスには 4 つのステップがあります:金属粉末と熱可塑性バインダーを原料に配合,原料をスチール金型に射出成形する,バインダーを取り除く,1で焼結,200-1,400℃で97%以上の密度まで. 各ステップは異なる故障モードを制御します,そのため、4 つすべてが 1 つの屋根の下で実行されます。
焼結後,描画に実際に必要な操作のみが追加されます:硬化,CNCタッチアップ,メッキ,転倒や組み立て。
| ステップ | キー変数 | ずれたら何が問題になるのか |
|---|---|---|
| 原料 | 粉末サイズ分布,バインダー比率,混合時間 | 不均一な収縮,キャビティ間のばらつき,ウェルドライン |
| 成形 | 射出圧力,溶融温度,金型温度,ゲート位置 | ショートショット,ボイド,焼結後に現れる内部応力 |
| 脱脂 | 温度上昇,雰囲気,時間 | ひび割れ,水膨れ,残留炭素 |
| 焼結 | ピーク温度,ホールドタイム,雰囲気,冷却速度 | 低密度,ねじれ,間違った炭素レベル,次元漂流 |
| 仕上げ | 加工代,熱処理サイクル,コーティングの厚さ | 許容スタック障害,規格外の硬さ |
MIMは小さいのが似合う,体積内の複雑な部品:通常0.1~150g,壁は0.3mmから,焼結のままの公差 ±0.3%,そして10,経済的に機能するために年間 000 個以上. ステンレス鋼を使用しています,低合金鋼,工具鋼,チタン,タングステン重合金,超硬合金,軟磁性合金とセラミックス。
非常に大きな部品の場合は間違ったプロセスです,均一に焼結できない厚い部分,一桁の数量,または二次加工なしで ±0.1% より厳しい公差が必要なフィーチャー. そんな時はCNC,インベストメント・キャスティングかPMの方が良い答えです,そして私たちはそれを引用して言います。
プロセスの詳細な比較: MIM vs CNC vs 鋳造. 設計限界: MIM 設計ガイド。
生産能力は年間5,000万個以上,1,000 万以上のギアを含む。
4 つのプロセス上の決定がピース価格を決定します:キャビティ数 (ツーリングとサイクルタイム),部分重量,公差クラス (焼結時と機械加工時) および仕上げステップ. 二次加工なしで焼結されたままの状態で ±0.3% と指定された部品は、多くの場合、大量の棒材から機械加工された同じ部品よりも 40 ~ 60% 安くなります。
図面または STEP ファイルを送信すると、DFM レビューと参考個数価格が返されます。&エムダッシュ; お問い合わせ。
原料の配合,射出成形,脱脂と焼結. 二次加工,熱処理とメッキは、図面が必要な場合にのみ続きます。
その範囲は、粉末粒子が拡散結合して高密度の固体になる場所です。. その下に,密度と強度は低いままです;その上に,粒子の成長と歪みが増加します。
緑色の部分が脱脂前の成形品です。,最終サイズより最大 20% 大きい. 茶色い部分が脱脂後に残った部分です,焼結前に 2 ~ 3% の残留バインダーによって結合されます。
収縮は等方性であり、金型設計で補正されます。,一般的なステンレスグレードでは通常、直線性は 15 ~ 20% の範囲です. 正確な値は最初の品物で測定されます。
実際に,成形と焼結. 成形により内部応力とウェルド ラインが設定されます;焼結は密度と寸法のドリフトを決定します. どちらもログに記録されたパラメータによって制御されます,オペレーターの判断によるものではありません。
多くの場合、そうです. 個別のセットアップが必要な機能,または 3 つの部品から組み立てられた部品,1つの型から取り出すことができる. 通常、そこが最大のコスト削減になります。

 English
 Русский
 Español
 Deutsch