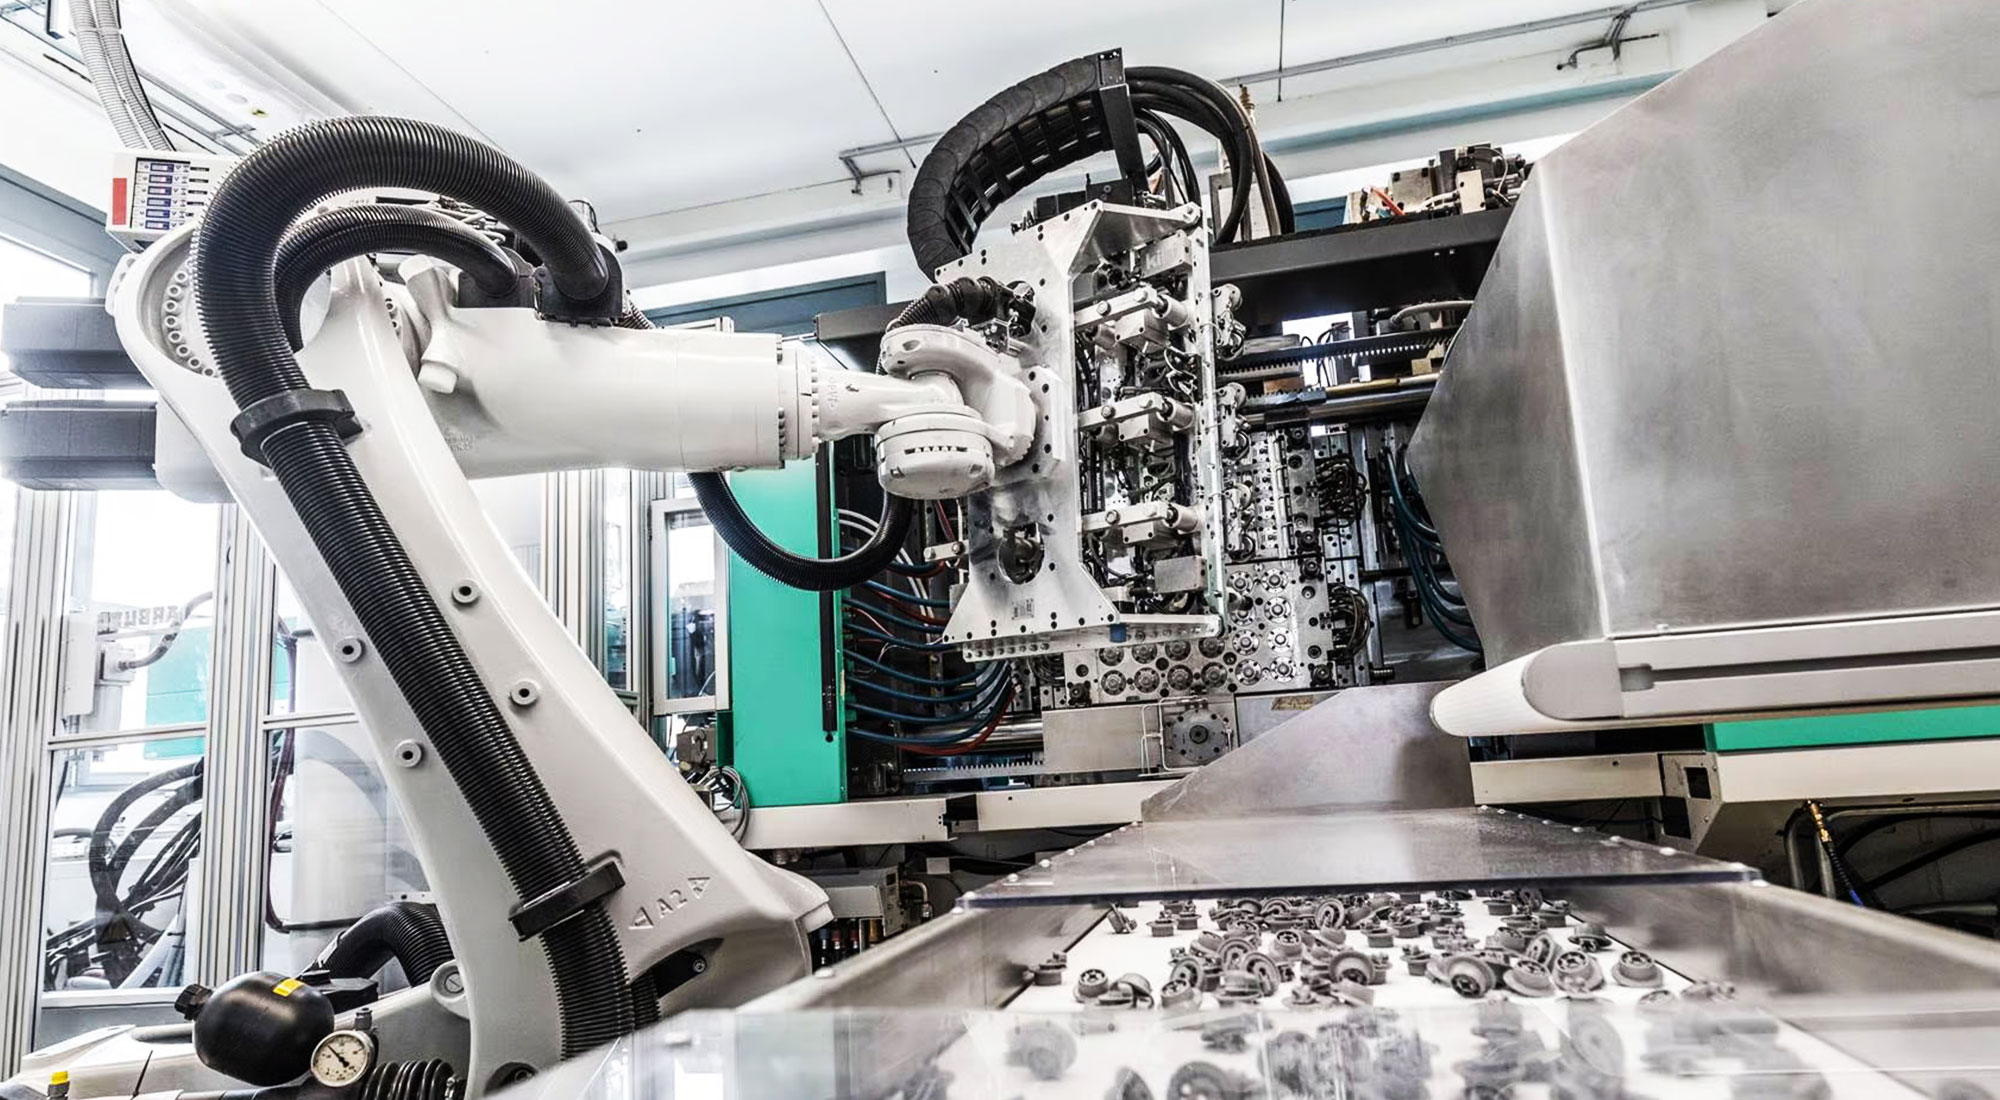
Der MIM-Prozess besteht aus vier Schritten:Compoundieren von Metallpulver mit einem thermoplastischen Bindemittel zu Ausgangsmaterial,Spritzgießen des Ausgangsmaterials in eine Stahlform,Entfernen des Bindemittels,und Sintern bei 1,200-1,400 °C bis über 97 % Dichte. Jeder Schritt steuert einen anderen Fehlermodus,Deshalb laufen alle vier unter einem Dach.
Nach dem Sintern,Es werden nur die Operationen hinzugefügt, die die Zeichnung tatsächlich benötigt:Härten,CNC-Ausbesserung,Überzug,Taumeln oder Zusammenbauen.
| Schritt | Schlüsselvariable | Was geht schief, wenn es driftet? |
|---|---|---|
| Rohstoff | Pulvergrößenverteilung,Bindemittelverhältnis,Mischzeit | Ungleichmäßige Schrumpfung,Variation von Hohlraum zu Hohlraum,Schweißnähte |
| Formen | Einspritzdruck,Schmelztemperatur,Formtemperatur,Torposition | Kurze Aufnahmen,Hohlräume,innere Spannung, die nach dem Sintern auftritt |
| Entbinderung | Temperaturrampe,Atmosphäre,Zeit | Knacken,Blasenbildung,Restkohlenstoff |
| Sintern | Spitzentemperatur,Haltezeit,Atmosphäre,Abkühlgeschwindigkeit | Geringe Dichte,Verzerrung,Falscher Kohlenstoffgehalt,Dimensionsdrift |
| Abschluss | Bearbeitungszugabe,Wärmebehandlungszyklus,Schichtdicke | Fehler im Toleranzstapel,Härte außerhalb der Spezifikation |
MIM fällt klein aus,komplexe Teile im Volumen:0,1–150 g typisch,Wände ab 0,3 mm,Toleranz im gesinterten Zustand ±0,3 %,und 10,000+ Stück pro Jahr, damit die Wirtschaftlichkeit funktioniert. Es werden rostfreie Stähle verarbeitet,niedriglegierte Stähle,Werkzeugstähle,Titan,schwere Wolframlegierungen,Hartmetall,weichmagnetische Legierungen und Keramik.
Für sehr große Teile ist es das falsche Verfahren,dicke Abschnitte, die nicht gleichmäßig gesintert werden können,einstellige Mengen,oder Merkmale, die ohne Nachbearbeitung Toleranzen von weniger als ±0,1 % erfordern. In diesen Fällen CNC,Feinguss oder PM ist die bessere Antwort,und das sagen wir im Zitat.
Prozessvergleich im Detail: MIM vs. CNC vs. Guss. Designgrenzen: MIM-Designleitfaden.
Die Kapazität beträgt über 50 Millionen Stück pro Jahr,darunter mehr als 10 Millionen Zahnräder.
Vier Prozessentscheidungen legen den Stückpreis fest:Anzahl der Kavitäten (Werkzeugbestückung versus Zykluszeit),Teilgewicht,Toleranzklasse (im gesinterten Zustand vs. bearbeitet) und Endbearbeitungsschritte. Ein Teil mit einer Spezifikation von ±0,3 % im gesinterten Zustand ohne Nachbearbeitung ist oft 40–60 % günstiger als das gleiche Teil, das in großen Stückzahlen aus Stangenmaterial gefertigt wurde.
Senden Sie eine Zeichnung oder eine STEP-Datei und wir senden Ihnen eine DFM-Bewertung mit einem indikativen Stückpreis zurück— Kontaktieren Sie uns.
Rohstoffcompoundierung,Spritzguss,Entbindern und Sintern. Sekundärbearbeitung,Wärmebehandlung und Galvanisierung erfolgen nur dort, wo die Zeichnung dies erfordert.
In diesem Bereich verbinden sich die Pulverpartikel durch Diffusion zu einem dichten Feststoff. Darunter,Dichte und Festigkeit bleiben gering;darüber,Kornwachstum und Verzerrung nehmen zu.
Der Grünteil ist der Formteil vor dem Entbindern,bis zu 20 % größer als die Endgröße. Der braune Teil bleibt nach dem Entbindern übrig,vor dem Sintern durch 2-3 % Restbindemittel zusammengehalten.
Die Schrumpfung ist isotrop und wird durch die Formgestaltung kompensiert,typischerweise im Bereich von 15–20 % linear für gängige rostfreie Qualitäten. Der genaue Wert wird an Erstartikeln gemessen.
In der Praxis,Formen und Sintern. Durch das Formen werden innere Spannungen und Bindenähte erzeugt;Das Sintern entscheidet über Dichte und Dimensionsabweichung. Beide werden durch protokollierte Parameter gesteuert,nicht durch die Beurteilung des Bedieners.
Oft ja. Funktionen, die separate Setups erfordern würden,oder ein aus drei Teilen zusammengesetztes Teil,kann aus einer Gussform kommen. Hier liegt in der Regel die größte Kostenreduzierung.

 English
 Русский
 Español
 日本語