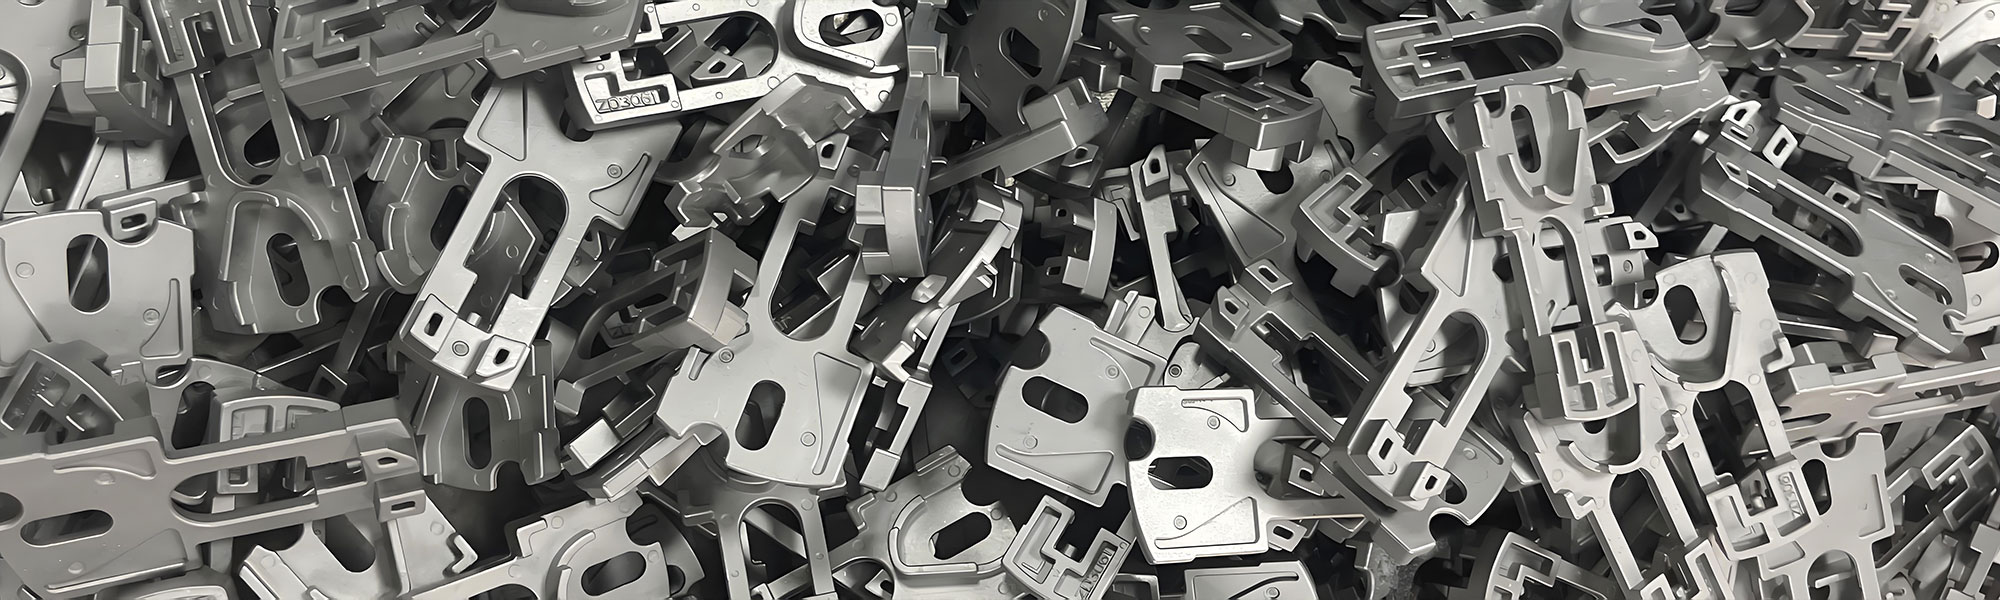
Литье металлов под давлением (MIM) объединяет мелкий металлический порошок и термопластичное связующее сырье, которое инжекционно формуется в сложные неспеченные заготовки, затем проходит удаление связующего и спекание при 1200–1400°C до плотности свыше 97%. Метод подходит для крупносерийных прецизионных компонентов со сложной геометрией, обеспечивая допуски порядка ±0,3% и свойства, аналогичные механически обработанным металлическим деталям.
MIM — это инновационный процесс, использующий смесь металлического порошка и связующего вещества для формования твёрдых металлических деталей. Эта смесь, называемая шихтой, затвердевает в процессе литья под давлением, позволяя производить сложные детали крупными партиями за один шаг. После формования детали проходят этапы удаления связующего и спекания для достижения окончательных свойств, включая плотность и точность. MIM идеально подходит для массового производства прецизионных компонентов со сложной геометрией и мелкими деталями. Готовые изделия находят широкое применение в различных отраслях, делая MIM универсальным и эффективным производственным решением. Узнайте потенциал MIM для вашего следующего проекта и улучшите эффективность производства и качество продукции.
СырьеСырьё состоит из мелкодисперсного металлического порошка, смешанного с полимерными добавками и термопластами в специальных смесителях. Процесс смешивания завершается при достижении однородного распределения металлических частиц в связующем. После обработки материал гранулируется. |
 |
|
|
Литье под давлениемСпециальные машины впрыскивают сырьё в формы под высоким давлением. Это позволяет MIM сочетать свободу дизайна пластикового литья с превосходными механическими и термическими свойствами металлов. Результатом процесса является «зелёная деталь», размеры которой могут превышать окончательные на 20% в зависимости от материала. |
Удаление привязкиВ зависимости от типа связующего используются каталитический, термический или растворительный методы. Связующее удаляется, оставляя остаточное содержание 2-3%, что обеспечивает стабильность «коричневой детали» на последующих этапах. |
|
|
|
СпеканиеНа финальном этапе детали спекаются при 1200–1400°C. Остатки связующего полностью удаляются, происходит изотропная усадка до конечных размеров. Спечённые детали обладают плотностью >97% и свойствами, близкими к обработанным механическим способом. |
ПостобработкаДетали MIM могут подвергаться термообработке и механической доработке (например, для повышения точности). Precision Tech предлагает технологии постобработки: закалку, ЧПУ-обработку, гальванику и сборку узлов. |
|
MIM использует смесь металлического порошка и связующего, называемую сырьем, для формования монолитных металлических компонентов методом инжекционного литья с последующим удалением связующего и спеканием для достижения конечных свойств материала, включая плотность и точность.
Компоненты спекаются при 1200°C до 1400°C в зависимости от материала, остаточное связующее полностью удаляется, и деталь подвергается изотропной усадке до конечных размеров с плотностью более 97%.
Удаление связующего оставляет остаточное содержание связующего 2–3% (скелет), что обеспечивает стабильность коричневой заготовки во время последующих процессов.
Детали MIM могут подвергаться термической обработке и вторичной механической обработке, как любая металлическая деталь, включая закалку, ЧПУ-обработку, поверхностное гальваническое покрытие и сборку готовых компонентов.

 English
 Español
 Deutsch
 日本語