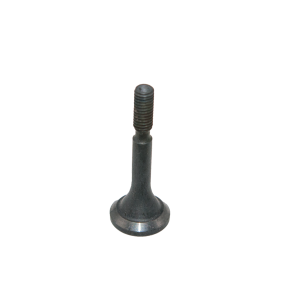
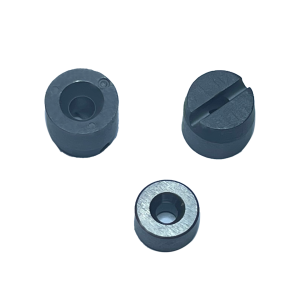
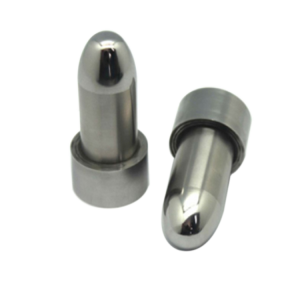
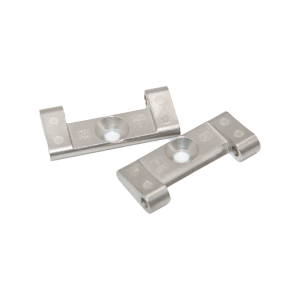
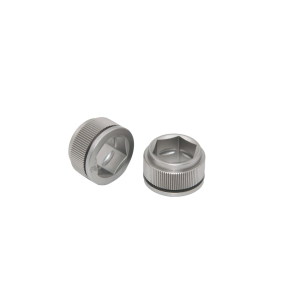
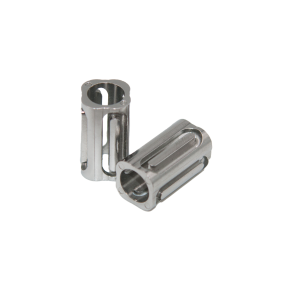
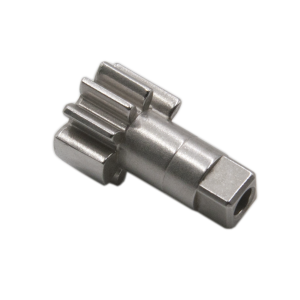
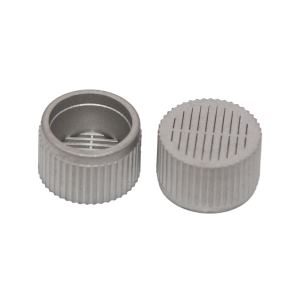
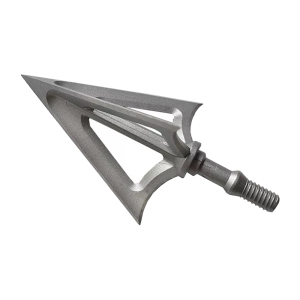
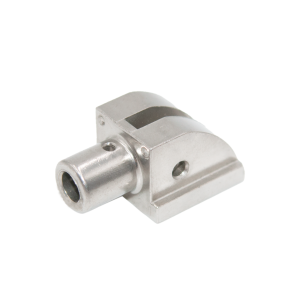
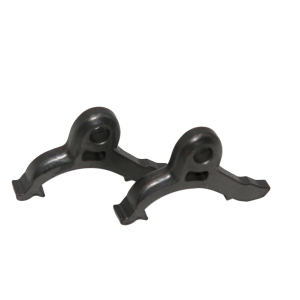
MIM Hersteller von Hartmetallteilen|WC-Co Präzisionskomponenten für die IndustrieMIM-Hartmetallteile sind WC-Co-Präzisionskomponenten (Wolframcarbid-Cobalt), die durch Metallpulverspritzguss geformt werden und komplexe Merkmale wie Hinterschneidungen, Querbohrungen und Innengewinde ermöglichen, die mit Pressen und Sintern nicht realisierbar sind. MIM eignet sich für Hartmetall, weil es komplizierte verschleißfeste Geometrien endkonturnah formt und dadurch Schleifkosten um 40–60 % senkt. Wichtige Spezifikationen
Was ist Hartmetall??Hartmetall ist ein Verbundwerkstoff, der vor allem für eine Aufgabe entwickelt wurde:verschleißfest. Es besteht aus Wolframkarbidpartikeln (WC) im Mikrometerbereich – dem härtesten Metallkarbid im kommerziellen Einsatz – eingebettet in ein duktiles Metallbindemittel,typischerweise Kobalt (Co),Nickel (Ni),oder Nickel-Chrom (NiCr). Die WC-Körner sorgen für Härte (HRA 85–92).,gleichwertig mit Saphir),während die Bindemittelphase für Bruchzähigkeit sorgt und so den katastrophalen Sprödbruch verhindert, der bei reiner Keramik auftritt. Das Ergebnis ist ein Material, das gehärteten Stahl schneiden kann,überstehen abrasive Aufschlämmungen jahrelang,und die Maßgenauigkeit auch unter Bedingungen aufrechtzuerhalten, die Werkzeugstahl innerhalb von Stunden zerstören würden. Stellen Sie sich Hartmetall als Beton vor,aber im mikroskopischen Maßstab:das WC"Kies"nimmt die Belastung auf und widersteht dem Verschleiß,das Bindemittel"Zement"hält es zusammen und absorbiert Stöße. Passen Sie die Korngröße und den Bindemittelanteil an,und Sie stimmen das Material von ultrahart (für Feinbearbeitungswerkzeuge) auf ultrahart (für Gesteinsbohren) ab. |

|
| Grad | Bindemittel | Härte (HRA) | TRS (MPa) | Am besten für |
|---|---|---|---|---|
| WC-6Co | 6 % Kobalt | 91–92 | 2,000–2,500 | Präzisionsschneidwerkzeuge,feine Verarbeitung |
| WC-10Co | 10 % Kobalt | 89–90 | 2,500–3,200 | Verschleißteile,allgemeine Industrie |
| WC-15Co | 15 % Kobalt | 87–88 | 2,800–3,500 | Bergbauwerkzeuge,stoßlastige Anwendungen |
| WC-Ni | 6–10 % Nickel | 89–91 | 2,000–2,800 | Korrosionsbeständige Anwendungen |
| WC-NiCr | 6–10 % NiCr | 88–90 | 2,200–3,000 | Chemische Verarbeitung,Meerwasserexposition |
Submikron-Qualitäten (0,4–0,8 μm Körnung) sind für alle Bindemitteltypen erhältlich – liefern 5–15 % höhere Härte bei gleichem Bindemittelgehalt.
Seit Jahrzehnten,Hartmetallteile wurden auf eine Art hergestellt:WC-Co-Pulver in eine starre Matrize pressen,auswerfen"Grün"kompakt,und sintern. Dies funktioniert für einfache Formen – flache Verschleißplatten,zylindrische Rohlinge,einfache Einsätze – fällt aber auseinander, wenn Teile komplexer werden müssen:
MIM/CIM beseitigt diese Einschränkungen. Das WC-Co-Pulver wird mit einem thermoplastischen Bindemittel gemischt,in eine Kavität spritzgegossen, wobei alle Merkmale im Grünzustand ausgebildet sind,anschließend thermisch entbindert und gesintert. Das Teil schrumpft vorhersehbar (ca. 18–20 % linear) auf die endgültigen Abmessungen – mit Innengewinde,Querlöcher,Unterschneidungen,und dünne Wände, alles intakt.
Beim Vergleich von MIM vs. Press-Plus-Schleifen für komplexe Hartmetallteile. Ein Teil mit drei geschliffenen Oberflächen könnte durch MIM 40–60 % weniger kosten,weil die Merkmale eingeformt sind,nicht geschliffen.
Wendeschneidplatten,benutzerdefinierte Formularwerkzeuge,Schlitzsägen,und Verschleißpolster für Metallschneidearbeiten. MIM ermöglicht Spanbrechergeometrien und Kühlmittelkanäle, die direkt in den Grünkörper eingegossen werden – Merkmale, die eine teure Erodier- oder Laserbearbeitung an einem Press-Sinter-Rohling erfordern würden.
Pumpendichtungen,Ventilsitze,Lagerbuchsen,Führungsrollen,Drahtziehsteine,und Strahldüsen. Überall dort, wo abrasive Medien vorhanden sind,Hochgeschwindigkeitsteilchen,oder der Metall-auf-Metall-Gleitkontakt frisst herkömmliche Materialien in Wochen auf.
Bohrereinsätze,Verschleißplatten für Brecher,Hydrozyklon-Spitzeneinsätze,Schlammpumpenauskleidungen,und Rutschenauskleidungen. Die Kombination aus Schlagzähigkeit und Abriebfestigkeit macht Hartmetall zum Rückgrat des Verschleißschutzes im Bergbau.
Zeichenwerkzeuge,Extrusionsdüsen,Überschrift stirbt,Kaltschmiedestempel,und Dosenwerkzeuge. Werkzeuge aus Hartmetall verlängern die Lebensdauer der Matrizen um das Zehn- bis Fünfzigfache im Vergleich zu Werkzeugstahl – und MIM ermöglicht konforme Kühlkanäle, die die Produktivität weiter steigern.
Endmaße,Tipps für KMG-Eingabestifte,Messambosse,und Kalibrierstandards. Die Dimensionsstabilität und Verschleißfestigkeit von Hartmetall machen es zum Material der Wahl für Messanwendungen, bei denen es auf einen Mikrometer ankommt.
Hochsteife Strukturteile für Präzisionsmaschinen,Halbleiterausrüstung,und optische Systeme. Der Young-Modul von 500–650 GPa – etwa das Dreifache von Stahl – sorgt für Vibrationsdämpfung und Positionsgenauigkeit in der Hochgeschwindigkeitsautomatisierung.
| Parameter | Spezifikation |
|---|---|
| Materialsystem | WC-Co (6 %–15 % Co),WC-Ni,WC-NiCr |
| Korngrößen | Submikron (0,4–0,8 μm),fein (0,8–1,5 μm),mittel (1,5–3,0 μm) |
| Teilegewichtsbereich | 0,5 g – 500 g |
| Maßtoleranz | ±0,3 % der Abmessung (Standard),±0,1 % (Genauigkeit) |
| Oberflächenbeschaffenheit (wie gesintert) | Ra 0,3–0,8 μm |
| Sekundäroperationen | Diamantschleifen,EDM,Lasermarkierung,PVD/CVD-Beschichtung |
| Jahreskapazität |
2,000,000+ Stück |
Unser ISO-zertifizierter MIM-Prozess liefert Hartmetallkomponenten mit der Konsistenz, die anspruchsvolle Industrieanwendungen erfordern. Einzelheiten zur Zertifizierung,visitzenQualitätssicherung.
Sie haben ein Verschleißproblem oder müssen ein komplexes Hartmetallteil herstellen? Senden Sie uns Ihre Zeichnung oder Spezifikationen,und wir werden die MIM-Machbarkeit bewerten.
Wir formen WC-Co mit 6 %–15 % Kobalt sowie WC-Ni und WC-NiCr für Korrosionsbeständigkeit. Die Korngrößen umfassen Submikron (0,4–0,8 μm), fein (0,8–1,5 μm) und mittel (1,5–3,0 μm). Submikron-Sorten liefern bei gleichem Bindemittelgehalt eine um 5–15 % höhere Härte.
Die Standardmaßtoleranz beträgt ±0,3 % des Maßes, wobei für Präzisionsteile ±0,1 % verfügbar ist. Die Oberflächenbeschaffenheit im Sinterzustand beträgt Ra 0,3–0,8 μm. Zu den Sekundärbearbeitungen gehören Diamantschleifen, EDM, Lasermarkierung und PVD/CVD-Beschichtung, wenn engere Ergebnisse erforderlich sind.
Das Teilegewicht reicht von 0,5 g bis 500 g, bei einer Jahreskapazität von über 2.000.000 Stück. MIM eignet sich für komplexe Merkmale wie Hinterschneidungen, Querbohrungen, Innengewinde und dünne Wandungen, die sich nicht aus einem starren Presswerkzeug auswerfen lassen.
Wir bedienen Schneidwerkzeuge und -einsätze, verschleißfeste Teile wie Pumpendichtungen und Ventilsitze, Bergbau und Mineralaufbereitung, Umformwerkzeuge, Präzisionsmessung und Messtechnik sowie Strukturbauteile für Präzisionsmaschinen, Halbleiterausrüstung und optische Systeme.

 English
 Русский
 Español
 日本語