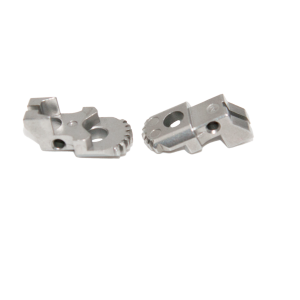
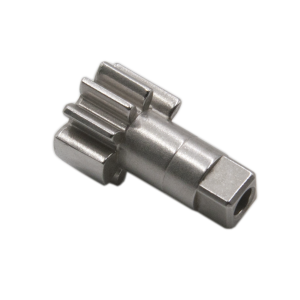
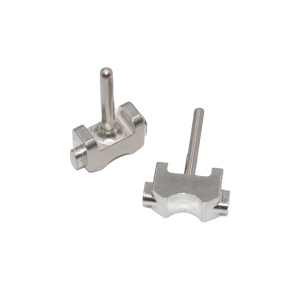
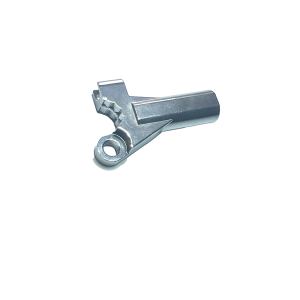
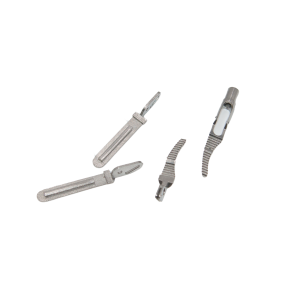
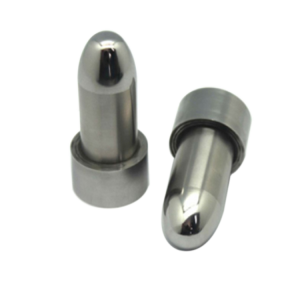
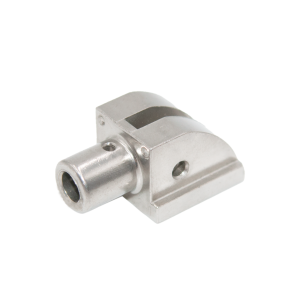
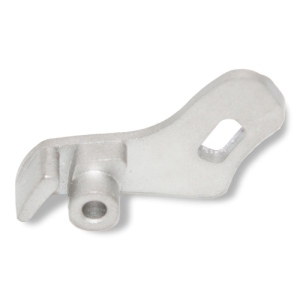
Производитель ключевых деталей для пневматического пистолета MIM|Прецизионный клапан,Молоток&Компоненты обжигаКлючевые детали пневматического оружия, изготавливаемые методом MIM, — это корпуса клапанов, курки, шептала и затворы, формуемые по конечной геометрии из стали 17-4PH, 316L или 4140. MIM подходит для них, поскольку позволяет объединить внутренние отверстия, каналы и канавки под O-кольца в одну деталь с высокой плотностью для стабильной и герметичной работы. Ключевые характеристики
Каковы ключевые детали пневматического пистолета MIM??Пневматические пистолеты работают с уникальным сочетанием требований:они должны герметизировать воздух высокого давления (2,000–4,500 фунтов на квадратный дюйм в винтовках PCP),передавать это давление через небольшие внутренние порты с минимальным ограничением потока,и циклические механические компоненты — молотки,обжигает,болты — тысячи раз без смещения размеров. Части, лежащие в основе этой системы, небольшие.,сложный,и требуют сочетания свойств, которые не обеспечивает эффективно ни один традиционный метод производства. Компания Metal Injection Molding (MIM) производит эти важные компоненты пневматического пистолета в виде деталей сетчатой формы — внутренних отверстий.,угловые порты,Канавки для уплотнительных колец,и поверхности зацепления шептала отлиты за один раз. Палитра материалов (17-4PH,316Л,4140) охватывает весь спектр: от уплотнения под высоким давлением до многоцикловой износостойкости.,все от одного партнера-производителя. |

|
| Компонент | Функция | Рекомендуемый материал | Ключевое преимущество MIM |
|---|---|---|---|
| Корпус клапана | Дома кукольные,уплотняет воздух ВД | 17-4PH H900 | Внутреннее отверстие + канавка под уплотнительное кольцо в виде одной детали |
| Шток клапана/тарелка | Открывает/закрывает воздушный путь | 17-4PH | Сложная геометрия головки.,постоянная поверхность уплотнения |
| Молоток | Ударяет по штоку клапана, чтобы выпустить воздух | 4140 К&усилитель;Т/17-4ФХ | Высокая плотность для постоянной энергии удара |
| Шептало/спусковое шептало | Удерживает и отпускает молоток | 17-4PH H900 | Точная геометрия зацепления,СПЧ 35-42 |
| Трансферный порт | Направляет воздух от клапана к стволу | 316Л/17-4ПХ | Гладкое внутреннее отверстие,без механической обработки |
| Болт/щуп | Загружает пеллеты,уплотнения казенной части | 17-4PH | Сложная геометрия наконечника для посадки гранул |
| Заполните тело соски | Интерфейс заполнения сжатым воздухом | 316Л | Коррозионностойкий,точная резьба |
| Бочковая группа | Выравнивает ствол по воздушной трубке | 4140/17-4PH | Сложная геометрия зажима,эстетичная отделка |
| Ротор магазина | Индексирует пули в многозарядных магазинах | 17-4PH | Зубья шестерни с мелким шагом и малым диаметром. |
| Затвор/вставка ствольной коробки | Структурный якорь действия | 17-4PH / 4140 | Многофункциональная консолидация |
| Свойство | 17-4Ф МИМ (H900) | 4140 Сталь МИМ (Q&усилитель;Т) | Нержавеющая сталь 316L МИМ |
|---|---|---|---|
| Плотность | ≥ 7,6 г/см³ | ≥ 7,5 г/см³ | ≥ 7,7 г/см³ |
| Предел прочности | ≥ 950 МПа | ≥ 1,000 МПа | ≥ 480 МПа |
| Твердость | СПЧ 35–42 | СПЧ 38–45 | ХРБ 65–75 |
| Коррозионная стойкость | ★★★ | ★★ | ★★★★★ |
| Совместимость с уплотнениями высокого давления | ★★★★ | ★★★ | ★★★★★ |
| Магнитный | Да (немного) | Да | Нет (немагнитный) |
| Лучшее для | Клапаны,обжигает,молоточки — основное действие | Ударнонагруженные детали конструкции | Пневматические пистолеты для влажной/морской среды |
Почему 17-4PH доминирует в деталях пневматического оружия:
Закаленный осаждением 17-4PH попадает в самую точку — достаточно твердый для поверхностей зацепления шептала (HRC 35–42 после H900),достаточно прочный для корпусов клапанов, удерживающих 3,000+ фунтов на квадратный дюйм,и достаточно устойчив к коррозии, чтобы справляться с конденсатом, который накапливается внутри воздушных трубок после многократных циклов наполнения.. Это наиболее близкий к универсальному материалу компонентов пневматического пистолета.
Корпус клапана PCP обычно имеет центральное отверстие.,наклонное выхлопное отверстие,и уплотнительное кольцо — функции, которые требуют как минимум трех отдельных установов обработки на швейцарском токарном станке.. MIM формирует все три в зеленой части.. Спеченная поверхность отверстия (Ra 0,8–1,6 мкм) достаточно гладкая для большинства воздушных каналов без вторичной полировки.
Масса молота напрямую влияет на начальную скорость и точность выстрела за выстрелом.. Высокая плотность MIM (теоретическая ≥97%) и репликация на основе инструментов означают, что каждый молоток в производственном цикле имеет почти одинаковую массу.. Нет изменения плотности,нет изменения энергии,нет разброса по скорости.
Поверхность зацепления спускового шептала обычно представляет собой плоскую или слегка наклонную поверхность шириной 2–4 мм.,где разница в угле или состоянии поверхности на 0,01 мм меняет ощущение спускового крючка. MIM формирует эту геометрию и удерживает ее на каждой детали — притирка контактной поверхности после спекания занимает несколько секунд на единицу.
Обычный узел клапана PCP может состоять из:Корпус клапана + шток клапана + направляющая возвратной пружины + стопорная крышка = 4 детали. MIM может объединить корпус и крышку в одно целое.,и впрессуйте направляющую пружины непосредственно в корпус клапана, что сокращает количество деталей.,монтажные работы,и возможные пути утечки.
| Параметр | Возможность |
|---|---|
| Вес детали | 0,2 г – 100 г |
| Минимальный диаметр отверстия | 1,0 мм |
| Минимальная толщина стенки | 0,3 мм |
| Обработка поверхности внутреннего отверстия | Ra 0,8–1,6 мкм (после спекания) |
| Допуск после спекания | ±0,3% от номинала |
| Допуск после калибровки | ±0,01 мм (критические характеристики) |
| Возможности резьбы | Внешний M2–M12,внутренний M2–M8 (после обработки) |
| Термическая обработка | H900 (17-4PH),гасить&усилитель;нрав (4140) |
| Варианты отделки поверхности | Спеченный,дробеструйная обработка,пассивированный,черный оксид,НиБ |
| Годовая мощность | 30+ миллионов штук |
| Испытание давлением |
Доступно — испытание на утечку гелием или гидростатическое испытание. |
вопрос:Могут ли корпуса клапанов MIM 17-4PH надежно удерживать 3,000+ фунтов на квадратный дюйм?
А:Да. При теоретической плотности ≥97%,MIM 17-4PH имеет незначительную взаимосвязанную пористость и функционирует как граница давления.. По запросу мы проверяем с помощью 100%-ного испытания на утечку гелием или гидростатического испытания при 1,5-кратном рабочем давлении.. Для приложений PCP до 4,500 фунтов на квадратный дюйм,мы рекомендуем проанализировать коэффициент безопасности вместе с нашей командой инженеров.
вопрос:Как обеспечить постоянство веса молота??
А:Молоты взвешиваются на прецизионных весах в рамках производственного контроля.. Для высокопроизводительных приложений,мы можем удерживать массу молота в пределах ±0,5% для всей производственной партии. Данные массового аудита предоставляются с каждой поставкой.
вопрос:Можете ли вы изготовить комплектные клапанные сборки?,не только отдельные компоненты?
А:Да. Мы можем MIM-изготовить все металлические компоненты (корпус клапана,корень,стопорный колпачок,направляющая пружины) и проведите сборку,испытание на утечку,и функциональная проверка. Эта услуга становится все более популярной среди производителей пневматического оружия, которым нужен готовый к установке модуль клапана.
вопрос:А как насчет резьбы — вы нарезаете ее после спекания или можете формовать ее с помощью MIM??
А:MIM может формовать внешнюю резьбу (M3 и больше) приемлемого качества для некритических применений.. Для герметизации резьбы или резьбы, требующей многократной разборки.,мы обрабатываем их после спекания, чтобы обеспечить полную форму резьбы и чистый радиус корня. Внутренняя резьба под M6 обычно обрабатывается после обработки.
вопрос:Можете ли вы справиться с небольшими размерами деталей, характерными для деталей пневматического оружия??
А:Да. Порты передачи диаметром всего 1,0 мм,Канавки под уплотнительные кольца шириной до 0,5 мм.,и контактные поверхности шептала размером всего 2 мм × 3 мм находятся в пределах наших возможностей формования.. Малая геометрия — это то, где преимущество MIM перед механической обработкой является наибольшим.
вопрос:Предлагаете ли вы разработку индивидуальных сплавов для специальных пневматических пистолетов??
А:Наши стандартные марки покрывают более 95 % требований к пневматическому пистолету.. Для узкоспециализированных потребностей, таких как конкретная целевая магнитная проницаемость или нестандартный диапазон твердости, мы можем сотрудничать с нашими поставщиками сырья для разработки индивидуальных смесей.. Применяются сроки выполнения и минимальный объем заказа.
Наш процесс MIM сертифицирован по стандарту ISO 9001.. Испытание под давлением и сертификация материалов доступны по запросу.. ПосещатьСертификатыдля получения подробной информации.
Проектирование новой платформы для пневматического оружия или модернизация существующего затвора.? Отправьте нам характеристики своих компонентовдля рассмотрения и предложения DFM в течение 48 часов.

 English
 Español
 Deutsch
 日本語