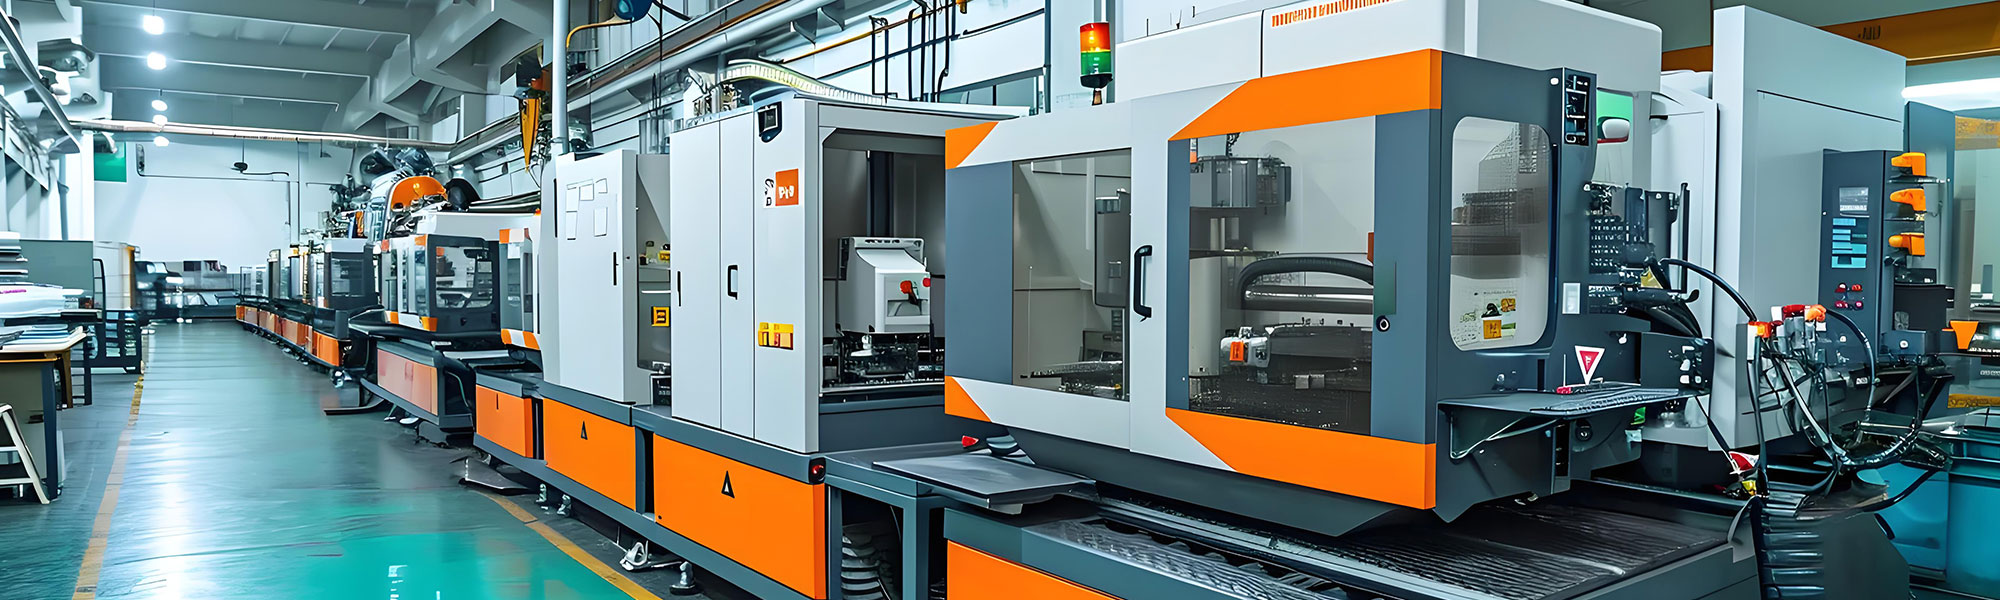
很多人以为金属注射成型(MIM)的关键在注射成型,其实真正决定零件精度与强度的,是注射之后的脱脂与烧结两道工序。
注射完成后的零件叫「生坯」,内部含有约 40% 体积的塑料粘结剂,尺寸比成品大约 20%。脱脂阶段通过溶剂、催化或热脱脂,先把大部分粘结剂抽出,只留下金属粉末骨架——此时零件变脆多孔,称为「棕坯」。
随后进入烧结:在低于金属熔点的 1300–1400°C、氢气或真空保护气氛中,粉末颗粒通过原子扩散相互连接,零件整体收缩 15–20%,密度可达理论值的 97% 以上,力学性能接近锻件。
烧结的难点在于均匀收缩。升温曲线、气氛纯度、装炉方式与摆放姿态,任何一项波动都会带来变形或尺寸偏差。业界常规 MIM 公差为 ±0.3%,精密零件可做到 ±0.1%——靠的正是对炉温与气氛的长期数据积累。
在精密 MIM,我们把脱脂烧结曲线视为核心工艺资产。需要高一致性的金属零件?欢迎联系我们获取报价与 DFM 建议。
 Русский
 Español
 Deutsch
 日本語